

0755-2357 4326
191 2833 8135


在焊缝检测中,超声检测(UT)和射线检测(RT)并非简单的二选一,核心在于根据缺陷类型和工程条件进行匹配。选对了方法,才能有效发现隐患;选错了,则可能留下检测盲区。
两者的根本区别在于检测原理,这直接决定了它们对不同缺陷的“敏感度”。
射线检测(RT) 像给焊缝“拍X光片”。它利用射线穿透工件,根据缺陷部位与完好部位对射线吸收的差异,在底片或数字成像板上形成影像。它的优势在于结果直观,能清晰显示缺陷的形状、尺寸和分布,尤其对气孔、夹渣这类体积型缺陷的检出率很高。但它的短板也很明显:对裂纹、未熔合等面积型缺陷,如果透照角度不佳,很容易漏检;同时,它难以判断缺陷的深度,且存在辐射安全风险,厚壁工件的穿透能力也有限。
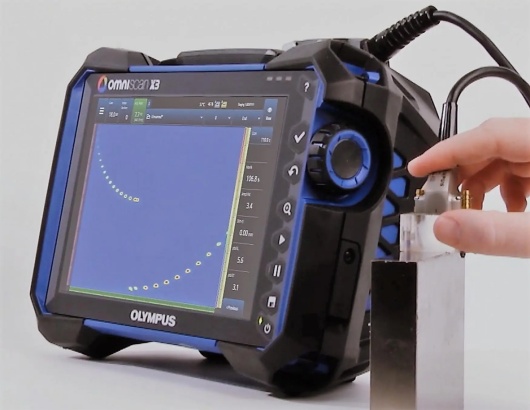
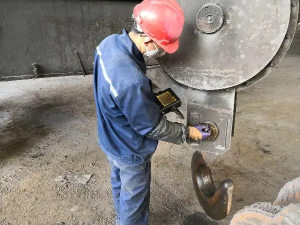
超声检测(UT) 则更像“做B超”。它利用高频声波在材料中传播,遇到缺陷界面会产生反射回波,通过分析回波来判断缺陷的位置、大小和性质。它的强项恰恰是RT的弱项:对裂纹、未熔合等面积型缺陷灵敏度极高,并且能精确定位缺陷的深度,对厚壁工件的穿透能力也更强,设备便携且无辐射风险。不过,UT的检测结果不直观,对操作人员的技术和经验依赖很大,且对气孔等体积型缺陷的定性、定量判断不如RT直观。
可以根据以下核心维度,快速判断优先选用哪种方法。
| 决策维度 | 优先选择射线检测 (RT) | 优先选择超声检测 (UT) |
|---|---|---|
| 缺陷类型 | 气孔、夹渣等体积型缺陷;需要直观了解缺陷形态和分布时 | 裂纹、未熔合等面积型缺陷;需要精确测定缺陷深度和自身高度时 |
| 工件厚度 | 薄壁工件(通常< 8mm时优势更明显) | 中厚壁及厚壁工件,UT对厚度变化不敏感,优势更突出 |
| 材质特性 | 对奥氏体不锈钢等晶粒粗大材料适应性较好,UT在此类材料中声波衰减严重,检测困难 | 对铁素体钢(如碳钢、低合金钢)检测效果极佳,是首选方法之一 |
| 结构与可达性 | 适合对接焊缝等规则、可透照的结构 | 适合T型接头、角焊缝,以及空间狭窄、曲率变化大的复杂部位,UT探头可达性更好 |
| 现场条件 | 需要辐射安全隔离区,对现场作业空间有要求 | 无辐射风险,设备便携,适合现场快速检测和在役检验 |
| 结果呈现 | 直观影像,底片可长期存档,便于追溯和复核 | 数据化信号,需专业人员判读,但相控阵(PAUT)等技术可实现数据存档和成像 |
方法的选择通常需遵循项目指定的标准。以下是焊缝UT和RT最常引用的中国国家标准和行业标准:
超声检测(UT):主要依据 GB/T 11345-2023(焊缝无损检测 超声检测技术、检测等级和评定)和 NB/T 47013.3-2023(承压设备无损检测 第3部分:超声检测)。
射线检测(RT):主要依据 GB/T 3323.1-2019(焊缝无损检测 射线检测 第1部分:X和伽玛射线的胶片技术)和 NB/T 47013.2-2015(承压设备无损检测 第2部分:射线检测)。
对于重要焊缝(如承压设备、关键结构),单一方法往往存在局限。最可靠的策略是组合使用,让UT和RT互补,实现对焊缝质量的全面评定。
例如,标准中有时会明确要求,对于特定厚度(如大于20mm)的低合金钢容器焊缝,若采用一种方法检测,还应采用另一种不同的方法进行补充检测。在核电等高端领域,用相控阵超声(PAUT) 替代传统射线检测也已成为趋势,因为它在检出率(尤其对面积型缺陷)和安全性上更具优势。研究数据也支持这一趋势:一项对比研究发现,PAUT对面积型缺陷的检出灵敏度显著高于RT,其90%检出概率对应的缺陷尺寸为6.87mm,而RT为12.72mm,但PAUT的误报率(13.59%)也高于RT(0.58%),这也说明了单一方法的局限性,组合使用可以相互验证。
总结来说,选型的关键路径是:先明确最需要防范的缺陷类型,再结合工件厚度、材质和现场条件做出初步判断。对于任何关键结构,优先考虑UT与RT的组合方案,并严格遵循项目指定的验收标准,才是确保焊缝质量最稳妥的做法。


 返回列表